Посадочные места промышленного насоса воспринимают постоянные механические и температурные
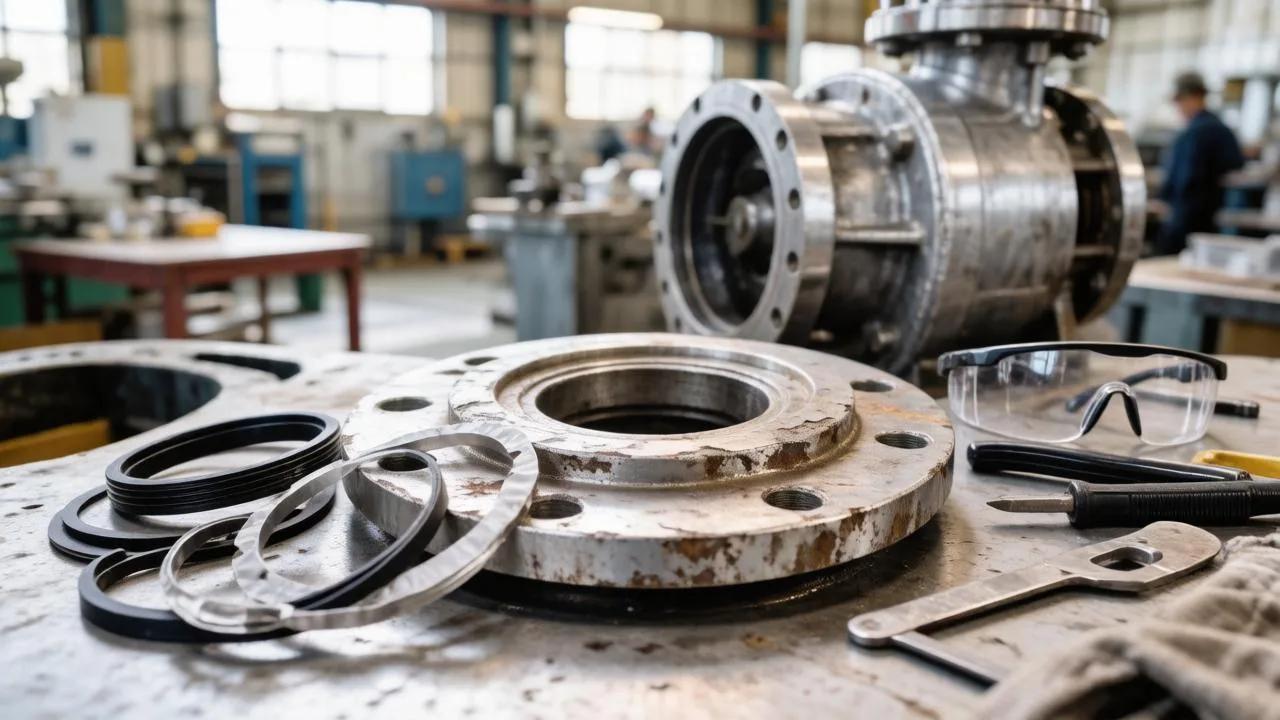
нагрузки. Износ поверхностей под подшипники, втулки, уплотнения и другие детали приводит к появлению люфтов, вибрации, утечек и постороннего шума. Если вовремя не устранить дефект, повреждение может распространиться на вал, корпус и рабочее колесо.
Восстановление посадочных мест насосов позволяет вернуть узлу требуемую геометрию и продлить срок эксплуатации оборудования. В зависимости от характера повреждения применяются расточка, наплавка, металлизация, установка ремонтных втулок и другие технологии. Способ ремонта выбирают после дефектовки и точных измерений.
Компания «НасосРесурс» выполняет восстановление корпусов, валов и посадочных поверхностей насосного оборудования в Нижнем Новгороде. Работы проводятся с учетом конструкции агрегата, условий его эксплуатации и требований технической документации.
Какие посадочные поверхности можно восстановить
Ремонт требуется не только при критическом разрушении детали. Даже небольшой износ может нарушить соосность элементов и изменить характер распределения нагрузки. В результате подшипник начинает проворачиваться, уплотнение теряет герметичность, а вибрация насоса увеличивается.
Восстановлению подлежат:
- отверстия в корпусе под подшипники;
- посадочные поверхности под втулки;
- шейки валов и роторов;
- места установки сальниковых и торцевых уплотнений;
- посадки под крышки, обоймы и стаканы;
- поверхности под манжеты;
- отверстия и опорные зоны корпусных деталей;
- сопряжения насосных секций.
Ремонт может выполняться для центробежных, консольных, многоступенчатых, циркуляционных, вакуумных, шестеренных, винтовых и других промышленных насосов. Возможность восстановления определяется не названием агрегата, а состоянием металла и конструкцией поврежденного узла.
Причины износа посадочных мест
Наиболее распространенная причина повреждений — длительная работа оборудования с повышенной вибрацией. Из-за переменных нагрузок посадка ослабевает, а наружная обойма подшипника может начать проворачиваться в корпусе. На поверхности появляются задиры, выработка и следы фреттинг-коррозии.
К ускоренному износу также приводят:
- нарушение центровки насоса и электродвигателя;
- неправильная установка подшипников;
- недостаточная или избыточная смазка;
- перегрев узла;
- кавитация;
- дисбаланс ротора;
- попадание абразивных частиц;
- коррозионное воздействие рабочей среды;
- ошибки предыдущего ремонта;
- эксплуатация насоса за пределами расчетного режима.
Перед восстановлением важно определить не только размеры дефекта, но и причину его появления. Если устранить одну выработку, не исправив перекос, дисбаланс или нарушение центровки, повреждение может возникнуть повторно.
Признаки повреждения посадочных поверхностей
Проверка насоса необходима при появлении следующих признаков:
- увеличилась вибрация оборудования;
- возник гул, стук или металлический шум;
- корпус в зоне подшипников заметно нагревается;
- подшипники приходится менять чаще обычного;
- появилась течь через уплотнение;
- вал получил радиальный или осевой люфт;
- снизилась производительность насоса;
- после установки нового подшипника зазор сохранился;
- наружная обойма свободно входит в корпус или проворачивается.
Точное состояние сопряжения можно определить только после разборки, очистки и инструментального контроля. Визуального осмотра недостаточно для оценки овальности, конусности и несоосности отверстий.
Дефектовка насосного оборудования
Ремонт начинается с диагностики. Специалисты очищают детали от масла, коррозии и загрязнений, осматривают корпус и вал, проверяют наличие трещин, задиров и следов перегрева.
Во время дефектовки выполняются:
- Измерение фактического диаметра посадочного места.
- Проверка овальности и конусности.
- Определение величины износа.
- Контроль соосности связанных отверстий.
- Оценка состояния прилегающих поверхностей.
- Проверка вала, подшипников и уплотнений.
- Выбор технологии восстановления.
- Согласование объема и стоимости ремонта.
Допустимые размеры и посадки устанавливаются по конструкторской документации, чертежу, техническим требованиям производителя или результатам измерения исправных сопряженных деталей.
Технологии восстановления посадочных мест насосов
Установка ремонтной втулки
Втуление применяется при значительной выработке отверстия или шейки. Поврежденную поверхность растачивают, после чего устанавливают металлическую ремонтную втулку. Ее фиксируют с необходимым натягом, а затем обрабатывают до номинального размера.
Метод позволяет создать новую рабочую поверхность и восстановить геометрию узла. Материал втулки подбирается с учетом нагрузок, температуры, рабочей среды и свойств основной детали.
Наплавка с последующей механической обработкой
При существенном износе на поверхность наносят слой металла. После наплавки выполняют расточку, шлифование или токарную обработку до требуемого размера.
До начала работ оценивают свариваемость материала и риск температурных деформаций. Для корпусных деталей из чугуна технология и режим наплавки подбираются особенно тщательно.
Газотермическое напыление и металлизация
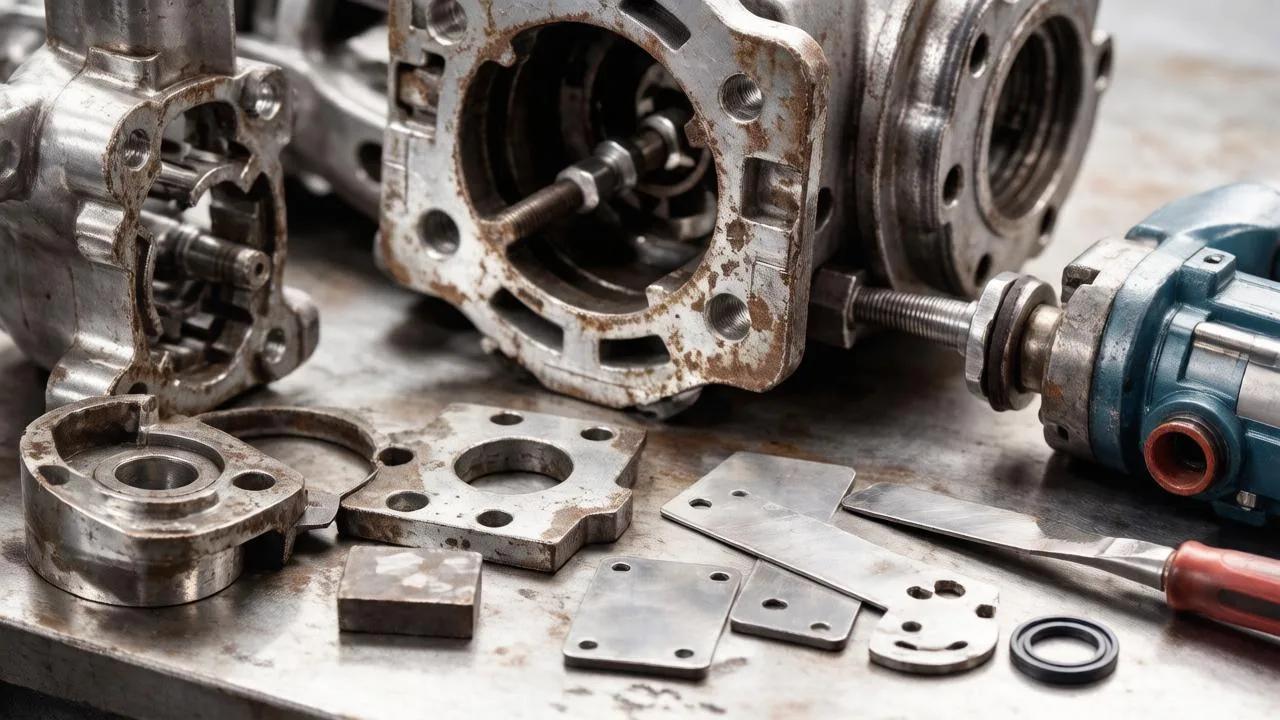
Напыление позволяет сформировать металлическое покрытие с меньшим тепловым воздействием на деталь по сравнению с традиционной наплавкой. Метод применяют для восстановления валов, шеек и других посадочных поверхностей.
Перед нанесением покрытия основание подготавливают: очищают, обезжиривают и обрабатывают для обеспечения необходимой адгезии. После напыления поверхность доводят до заданного размера.
Расточка и координатная обработка
Если конструкция детали позволяет перейти на ремонтный размер, поврежденное отверстие растачивают. При обработке нескольких посадочных мест особое внимание уделяется их соосности.
Для длинных корпусов и связанных опор может применяться линейная расточка. Она помогает обрабатывать отверстия по общей оси и устранять последствия перекоса.
Восстановление полимерными составами
Специализированные ремонтные композиты могут использоваться при определенных видах износа и умеренных нагрузках. Состав наносится на подготовленную поверхность, после отверждения выполняется обработка или формирование посадки по калибру.
Применение полимерных материалов должно быть технически обосновано. Такой способ подходит не для каждого насоса и не заменяет полноценную механическую обработку при значительной выработке или высоких динамических нагрузках.
Как проходит ремонт
Технологический процесс формируется отдельно для каждого агрегата, но обычно включает несколько этапов.
1. Разборка и очистка
Насос разбирают, детали очищают от смазки, отложений и следов коррозии. При необходимости выполняется мойка внутренних каналов и полостей.
2. Измерение и контроль
Специалисты проверяют размеры, форму и взаимное расположение поверхностей. Дополнительно оценивается состояние подшипников, вала, уплотнений и крепежных элементов.
3. Подготовка ремонтной технологии
На основании дефектовки выбирают метод восстановления, материал и припуски на механическую обработку. С заказчиком согласовывают перечень операций.
4. Восстановление поверхности
Выполняются расточка, втуление, наплавка, напыление или нанесение ремонтного состава. При необходимости проводится предварительная и финишная механическая обработка.
5. Контроль геометрии
После ремонта проверяются диаметр, овальность, конусность, шероховатость и соосность. Параметры должны соответствовать требованиям конкретного сопряжения.
6. Сборка и проверка
Насос собирают с исправными комплектующими. Контролируются легкость вращения, люфты, положение вала и качество установки уплотнений. По согласованию может выполняться проверка оборудования после сборки.
Почему недостаточно просто заменить подшипник
Если посадочное отверстие изношено, новый подшипник не устраняет причину неисправности. Его наружная обойма не получает требуемой фиксации и может перемещаться или проворачиваться в корпусе.
В такой ситуации возникают ударные нагрузки, нагрев и дополнительная вибрация. Ресурс нового подшипника сокращается, а износ корпуса продолжается. Поэтому при ремонте важно проверять не только сменные детали, но и поверхности, с которыми они сопрягаются.
Преимущества восстановления
Ремонт посадочных мест часто экономически целесообразнее изготовления или покупки нового корпуса. Особенно это актуально для крупногабаритных, импортных, снятых с производства и нестандартных насосов.
Профессиональное восстановление позволяет:
- вернуть сопряжению требуемый размер;
- устранить люфт и проворачивание подшипника;
- восстановить соосность опор;
- сократить простой оборудования;
- сохранить ремонтопригодную корпусную деталь;
- снизить затраты на обслуживание;
- продлить срок эксплуатации насосного агрегата.
Итоговый результат зависит от качества дефектовки, правильного выбора технологии и соблюдения размеров при финишной обработке.
От чего зависит стоимость ремонта
Цена восстановления посадочного места рассчитывается после осмотра или получения исходных данных. На стоимость влияют:
- тип и размеры насоса;
- материал корпуса или вала;
- расположение поврежденной поверхности;
- величина и характер износа;
- необходимость разборки и сборки;
- выбранная технология ремонта;
- количество восстанавливаемых посадок;
- требования к точности и шероховатости;
- необходимость ремонта дополнительных деталей.
Для предварительной оценки можно направить фотографии дефекта, модель насоса, размеры посадочного места и сведения об установленной детали. Точная стоимость определяется после дефектовки.
Заказать восстановление посадочных мест насоса
Компания «[Название компании]» выполняет дефектовку и ремонт посадочных поверхностей насосного оборудования. Мы подбираем технологию с учетом состояния детали, характера нагрузки и требований к сопряжению.
Чтобы получить предварительный расчет, отправьте:
- марку и модель насоса;
- фотографии оборудования и поврежденного участка;
- фактические и номинальные размеры;
- чертеж или техническую документацию при наличии;
- информацию о характере неисправности;
- требуемые сроки выполнения работ.
Часто задаваемые вопросы
Можно ли восстановить разбитое место под подшипник?
Да, во многих случаях отверстие под подшипник можно восстановить расточкой, установкой ремонтной втулки, наплавкой или напылением. Метод выбирают с учетом материала корпуса, величины выработки и условий эксплуатации.
Нужно ли привозить насос целиком?
Это зависит от конструкции агрегата и характера повреждения. Иногда достаточно передать корпус или вал. Если необходимо проверить соосность, состояние сопряженных деталей и качество сборки, целесообразно проводить дефектовку всего узла.
Можно ли отремонтировать чугунный корпус насоса?
В большинстве случаев — да. Однако чугун чувствителен к локальному нагреву и требует правильного выбора технологии. Возможность наплавки, втуления или другого ремонта определяется после осмотра детали.
Что лучше: втуление или наплавка?
Универсального решения нет. Втуление часто применяется при значительной выработке и наличии достаточной толщины стенки. Наплавка позволяет нарастить металл, но создает тепловое воздействие. Окончательный выбор делают после дефектовки.
Как определить, что отверстие под подшипник изношено?
Основные признаки — свободная установка подшипника, следы проворачивания наружной обоймы, люфт, вибрация и нагрев. Для подтверждения износа необходимо измерить отверстие в нескольких сечениях и направлениях.
Какой срок службы будет после восстановления?
Ресурс зависит от качества ремонта, режима работы насоса, состояния сопряженных деталей, центровки, смазки и соблюдения правил эксплуатации. До начала ремонта нельзя корректно назвать единый срок для оборудования разных типов.